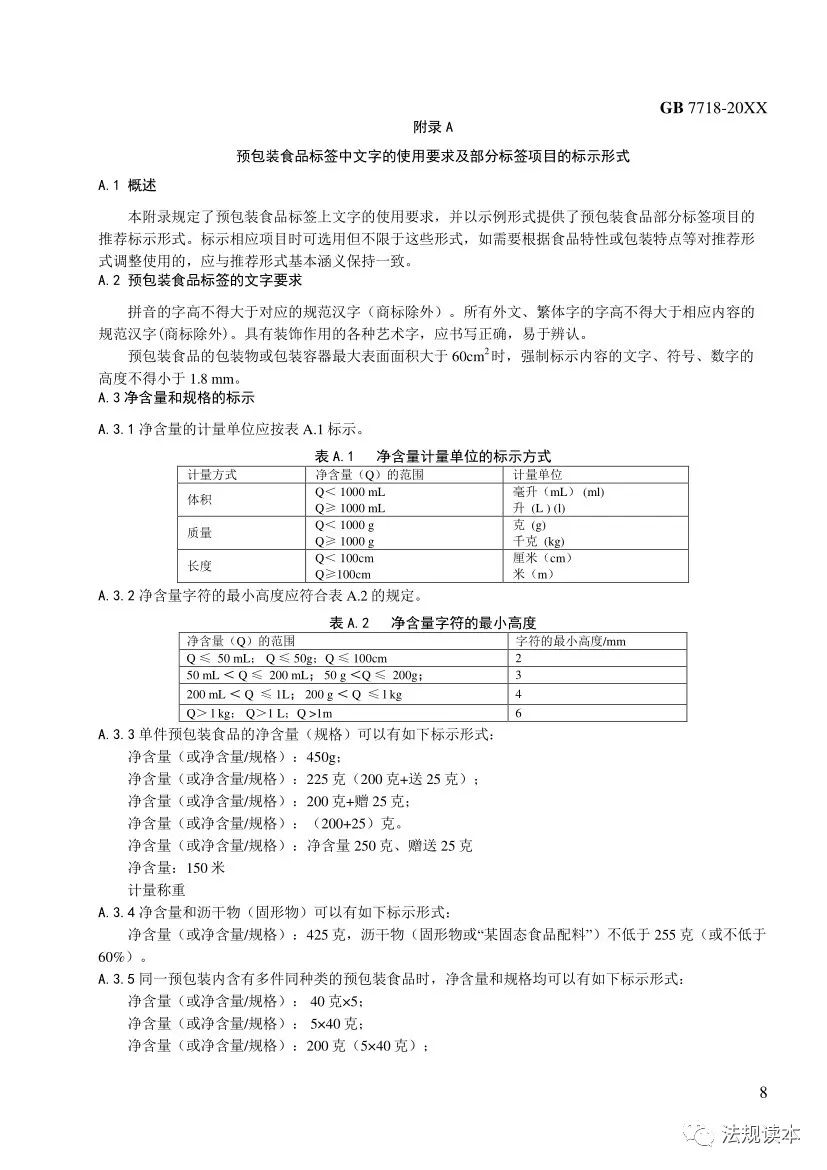
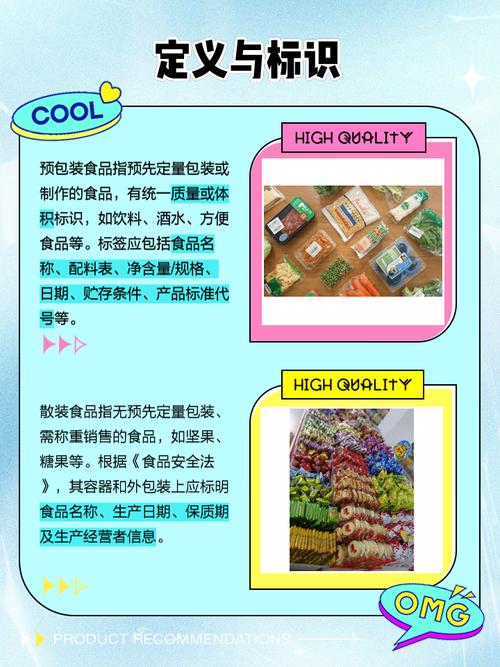
预包装食品包装袋工厂车间——安全与效率并重的现代化生产纪实
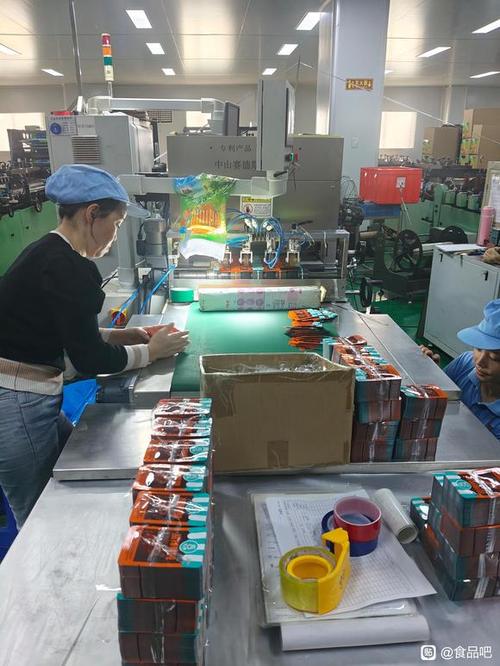
在食品工业高速发展的今天,预包装食品已成为人们日常生活中不可或缺的一部分。从零食、速冻食品到粮油调味品,每一件预包装食品的背后,都离不开包装袋工厂车间的精密运作。这些车间不仅是产品外衣的诞生地,更是食品安全的第一道防线。本文将带您走进预包装食品包装袋工厂车间,解析其生产流程、质量控制与行业趋势。
一、车间环境:洁净与规范是基石
预包装食品直接接触包装袋,因此车间环境必须符合国家相关卫生标准。进入车间前,工作人员需经过更衣、洗手、消毒、风淋等多道程序。车间内部采用封闭式管理,配备空气净化系统,控制温度和湿度,防止微生物滋生。地面、墙面采用易清洁、耐腐蚀的材料,定期进行消毒。车间还划分了原料区、生产区、成品区,人流与物流分开,避免交叉污染。
二、生产流程:从原料到成品的精密控制
- 原料选择:食品级包装袋多采用聚乙烯(PE)、聚丙烯(PP)等材质,需符合GB 4806.7等食品安全国家标准。原料入库前需检测供应商资质和批次检验报告。
- 印刷与复合:根据设计稿进行凹版印刷,使用环保油墨,确保图案清晰、无异味。多层复合时,胶粘剂需为食品级,并严格控制残留溶剂。
- 制袋与分切:通过制袋机将复合膜热封成袋,分切尺寸精确。过程中需监控热封温度、压力和时间,保证封口强度。
- 在线检测:采用高速摄像头检测印刷缺陷、异物和封口质量,不良品自动剔除。
- 包装与入库:成品经计数、捆扎后,用外包装袋密封,标注生产批号,存入干燥通风的成品库。
三、质量控制:多重检测护航食品安全
预包装食品包装袋需通过物理性能测试(如拉伸强度、撕裂度、密封性)、化学性能测试(如蒸发残渣、重金属迁移量)和微生物检测。许多工厂还建立了可追溯体系,从原料到成品全程记录,一旦出现问题可快速召回。定期委托第三方机构检测,确保符合国家标准和客户要求。
四、行业趋势:绿色与智能并进
随着环保意识提升,可降解材料(如PLA、PBAT)在预包装食品包装袋中的应用日益广泛。数字化车间逐步普及,MES系统实时监控生产数据,AI视觉检测提高效率。包装袋工厂将更注重节能减排,推动循环经济。
预包装食品包装袋工厂车间是连接食品与消费者的重要环节。只有严格把控环境、工艺和质量,才能为食品安全保驾护航,赢得市场信任。
如若转载,请注明出处:http://www.plyufenjiameng.com/product/56.html
更新时间:2026-10-09 08:02:51